NatureSteel soğuk haddelenmiş rulolarev aletleri, otomotiv ve donanım damgalama endüstrilerinde yaygın olarak kullanılmaktadır. Sıcak haddelenmiş rulolardan temel fark, levha yüzeyinde yatmaktadır: Sıcak haddelenmiş şeritlerin pulları, pürüzlü yüzeyleri ve büyük boyut toleransları vardır; Soğuk haddelenmiş şeritler oda sıcaklığında çok geçişli haddeleme işlemine tabi tutularak temiz, pürüzsüz yüzeyler ve hassas boyutlar elde edilir.
Yüzey kusurları soğuk haddelenmiş rulolar için kritik tehlikeler oluşturur. Rulo izleri, çizikler, sarımsı lekeler, bobin blokajı ve diğer kusurlar, hafif durumlarda damgalama parçasının reddedilmesine ve boya kraterlerine veya ciddi durumlarda tüm partinin reddedilmesine neden olabilir. Bazı kusurlar teslimatta gizli kalır ve yalnızca damgalama sırasında ortaya çıkar ve kolayca sorumluluk anlaşmazlıklarını tetikler.
Bu belge, kullanıcıların kusurları belirlemesine, ilgili üretim süreçlerini izlemesine, kaliteyi standartlara göre değerlendirmesine ve üretim hatlarından deniz taşımacılığı paketlemesine kadar önleyici kontroller uygulamasına yardımcı olur. Satınalma personeli, kalite denetçileri ve ilgili mühendisler için referans görevi görür.
Yüzey kalitesi yalnızca estetik bir kaygı değildir; etkileri tüm üretim zincirine yayılır.
İlk aşama: Damgalama. Şeritler (yüzeyde açığa çıkan iç kalıntılar) çatlamayı damgalamak için başlangıç noktaları görevi görür. Kenardaki mikro çatlaklar, derin çekme sırasında kırılmalara doğru yayılır. Düzgünlüğü zayıf olan dalgalı levhalar, kalıpların içinde dengesiz konumlandırmaya neden olur ve tolerans dışı parça boyutlarına yol açar.
İkinci aşama: Kaplama ve elektrokaplama. Artık yağ, boyada kraterlere ve elektroforezde küçük deliklere neden olur. Rulo izleri ve çizikler, elektrokaplama sonrasında büyütülerek görünür beneklenmelere dönüşür. Oksit tonu (sarımsı lekeler), emaye ve renkli kaplama için yapışmayı doğrudan bozar.
Üçüncü aşama: Satış sonrası. Ev aletleri panelleri ve otomotiv iç panelleri gibi görünüm açısından kritik bileşenler için yüzey kusurları, doğrudan nihai ürünün görünümüyle ilgili şikayetlere neden olur. Bu aşamada kayıplar, tek bir tabaka partisinden bitmiş ürün maliyetlerine ve teslimat programlarına kadar uzanır.
Bu nedenle sektörde bir fikir birliği hakimdir: Çelik kalitesi ve kalınlığı, soğuk haddelenmiş rulolar için alt performans sınırını belirlerken, yüzey kalitesi, bitmiş ürünler için üst sınırı belirler. Sipariş verme sırasında yüzey kalitelerinin açıkça belirtilmesi, sonradan ortaya çıkan anlaşmazlıklardan çok daha uygun maliyetlidir.
Kusurlar, kaynaklandıkları üretim aşamasına göre gruplandırılır: haddeleme işleminde ortaya çıkan kusurlar, tavlama ve dekapaj süreçlerinde ortaya çıkan kusurlar ve depolama ve nakliye sırasında ortaya çıkan kusurlar. Bu sınıflandırma, kusur gözlemlenmesi üzerine sorumlu süreçlere doğrudan geri izleme yapılmasını sağlar.
Her kusur birleşik bir formatta tanımlanır: Görünüm Özellikleri → Nedenler → Aşağı Yöndeki Etkiler → Referans Kabul Kriterleri.
#### Şerit Boyunca Kalınlık Sapması
#### Sarımsı Boyama / Oksit Renk Tonu
| Kusur | Sorumlu Süreç | Tipik Nedenler | FB Sınıfı için izin verildi | FC/FD Sınıfı için izin verilir |
|---|---|---|---|---|
| Kenar Çatlaması | Haddeleme / gelen malzeme | Aşırı kenar gerilimi | İzin verilmiyor | İzin verilmiyor |
| dalgalılık | Yuvarlamak | Yanlış rulo tepesi/gerginliği | Tolerans dışı ise izin verilmez | Tolerans dışı ise izin verilmez |
| Rulo İşaretleri | Yuvarlamak | Yuvarlanma yüzeyi hasarı / yabancı madde | Reşit olmayanlara izin veriliyor | İzin verilmiyor |
| çizikler | Haddeleme / dilme | Silindir yollarındaki yabancı madde | Reşit olmayanlara izin veriliyor | İzin verilmiyor |
| Şerit Boyunca Kalınlık Sapması | Yuvarlamak | AGC kontrol sapması | Tolerans dışı ise izin verilmez | Tolerans dışı ise izin verilmez |
| şeritler | Çelik üretimi / sürekli döküm | Kapsamalar | İzin verilmiyor | İzin verilmiyor |
| Sarımsı Boyama | Tavlama | Artık yağ / kötü atmosfer | Reşit olmayanlara izin veriliyor | İzin verilmiyor |
| Bobin Engelleme | Tavlama | Uygun olmayan sıcaklık/gerginlik | İzin verilmiyor | İzin verilmiyor |
| Aşırı Asitleme Çukurları | Turşu | Kontrol dışı dekapaj | Reşit olmayanlara izin veriliyor | İzin verilmiyor |
| Lüders Hatları | Malzeme özelliği | Verim platosu / yaşlanma | Saklama süresi kısıtlamalarına bağlı olarak kusur değildir | İzin verilen saklama süreleri daha kısa olduğundan kusur değildir |
| Yağ Kalıntısı | Yağ giderme / yüzey geçişi | Yetersiz yağ giderme | İzin verilmiyor | İzin verilmiyor |
| Su Lekesi Pas | Depolama ve taşıma | Nem / hasarlı ambalaj | İzin verilmez (paslanmaya karşı koruma geçerliliğinin sona ermesi istisnaları) |
İzin verilmiyor |
Yan Işıkta Görsel Muayene. En kritik yüzey kontrol tekniği. Sayfaları 45 derecelik düşük açılı yan ışık altında metre metre açın. Dalgalanma, yuvarlanma izleri ve hafif çizikler yan ışık altında belirgin hale gelirken, pek çok kusur doğrudan ön aydınlatma altında görünmez kalıyor; bu, karşılayan taraflar için yaygın bir kör noktadır. Kenar çatlamalarının ve çapakların sıklıkla meydana geldiği 50 milimetrelik kenar bölgesine öncelik verin.
Dokunsal Değerlendirme. Tırnaklarınızı yüzey dokuları üzerinde kaydırın: yuvarlanma izleri periyodik sürüklenmeye neden olur; çizikler sürekli sürüklenmeye neden olur. Şeritler sıradan çiziklere yakın dokunsal özellikler sergiler; tanımlama, konumun (çoğunlukla bobin kafalarında/kuyruklarında) ve ardından damgalama performansının birleştirilmesini gerektirir.
Enstrüman Ölçümü. Kalınlık değişimini kontrol etmek amacıyla bobin kafasındaki, bobinin ortasındaki ve bobin kuyruğundaki kalınlığı örneklemek için taşınabilir kalınlık ölçüm cihazlarını kullanın. Çarpıklık ölçümü için düz kenarlar ve kalınlık mastarları kullanın. Mümkün olduğunda Ra pürüzlülük değerlerini pürüzlülük test cihazları aracılığıyla ölçün (pürüzlülük, standartlarda belirtilen test prosedürleriyle yüzey kaliteleri için temel bir gösterge oluşturur). Kalınlık ölçümlü numune alma noktaları yalnızca merkezi bölge yerine tüm şerit genişliğini kapsamalıdır.
Paketleme ve İşaret Denetimi. Öncelikle pas önleyici ambalajın bütünlüğünü ve konteyner açıldığında nakliye işaretlerinin okunabilirliğini kontrol edin (bobin numarası, çelik kalitesi, boyutlar, yüzey kalitesi, ağırlık, üretim tarihi). Ambalaj hasarlarında nakliyeden kaynaklanan yüzey kusurlarından şüphelenin.
1. Ambalajı inceleyin: Pas önleyici kağıdın/filmlerin, kenar koruyucuların, bağlama şeritlerinin ve çelik kılıfın bütünlüğünü kontrol edin; suya maruz kalma izlerini arayın.
2. İşaretleri doğrulayın: Rulo numarası, çelik kalitesi, boyutlar, yüzey kalitesi ve üretim tarihinin satın alma siparişleri ve Değirmen Test Sertifikaları (MTC) ile eşleştiğini doğrulayın.
3. Tam kapsamlı yan ışık denetimi: 50 mm'lik kenar bölgelerine odaklanarak, 45 derecelik yan ışık altında levha yüzeylerini metre metre inceleyin.
4. Rastgele dokunsal örnekleme: Yuvarlanma izlerini, çizikleri ve şeritleri ayırt etmek için tırnaklarınızı üç rastgele konuma sürükleyin.
5. Noktasal kalınlık kontrolü: Bobin başında, bobin ortasında ve bobin kuyruğunda ölçümler yapın ve şerit uzunluğu boyunca kalınlık değişimini kaydedin.
6. Çarpıklık ölçümü: Bir metrelik sac parçası üzerindeki serbest durum çarpıklığını ölçün.
7. Dokümantasyon ve örnekleme: Kusurlu alanların fotoğrafını ölçek referanslarıyla birlikte çekin ve sorumluluk değerlendirme kanıtı olarak 300 milimetrelik kusurlu örnek parçalarını saklayın.
8. Derece çapraz referansı: Gözlemleri Bölüm IV'teki yüzey derecesi maddeleri ile karşılaştırın ve sonuçlara varın: Kabul / Koşullu Kabul / Red.
Önceki bölümler, olay sonrası müdahale için kusur tanımlamayı kapsamaktadır. Bu bölümde fabrika tarafındaki önleyici kontroller açıklanmaktadır. Yüzey kusurları aslında süreç kaynaklı sorunlardır. Kusur tespiti alt kullanıcılara düşerken, kusur önleme üretim hatlarına aittir.
Temizleme Bölümü: Beş aşamalı temizleme ve elektrolitik yağ giderme. Temiz soğuk haddelenmiş yüzeyler için tufalın tamamen giderilmesi ön şarttır. Aşırı dekapaj çukurlara yol açar; az dekapajlı yapraklar preslenmiş pul halinde. Elektrolitik yağ giderme, doğrudan sarımsı lekelere ve boya kraterlerine bağlı kalan yağ risklerini azaltır.
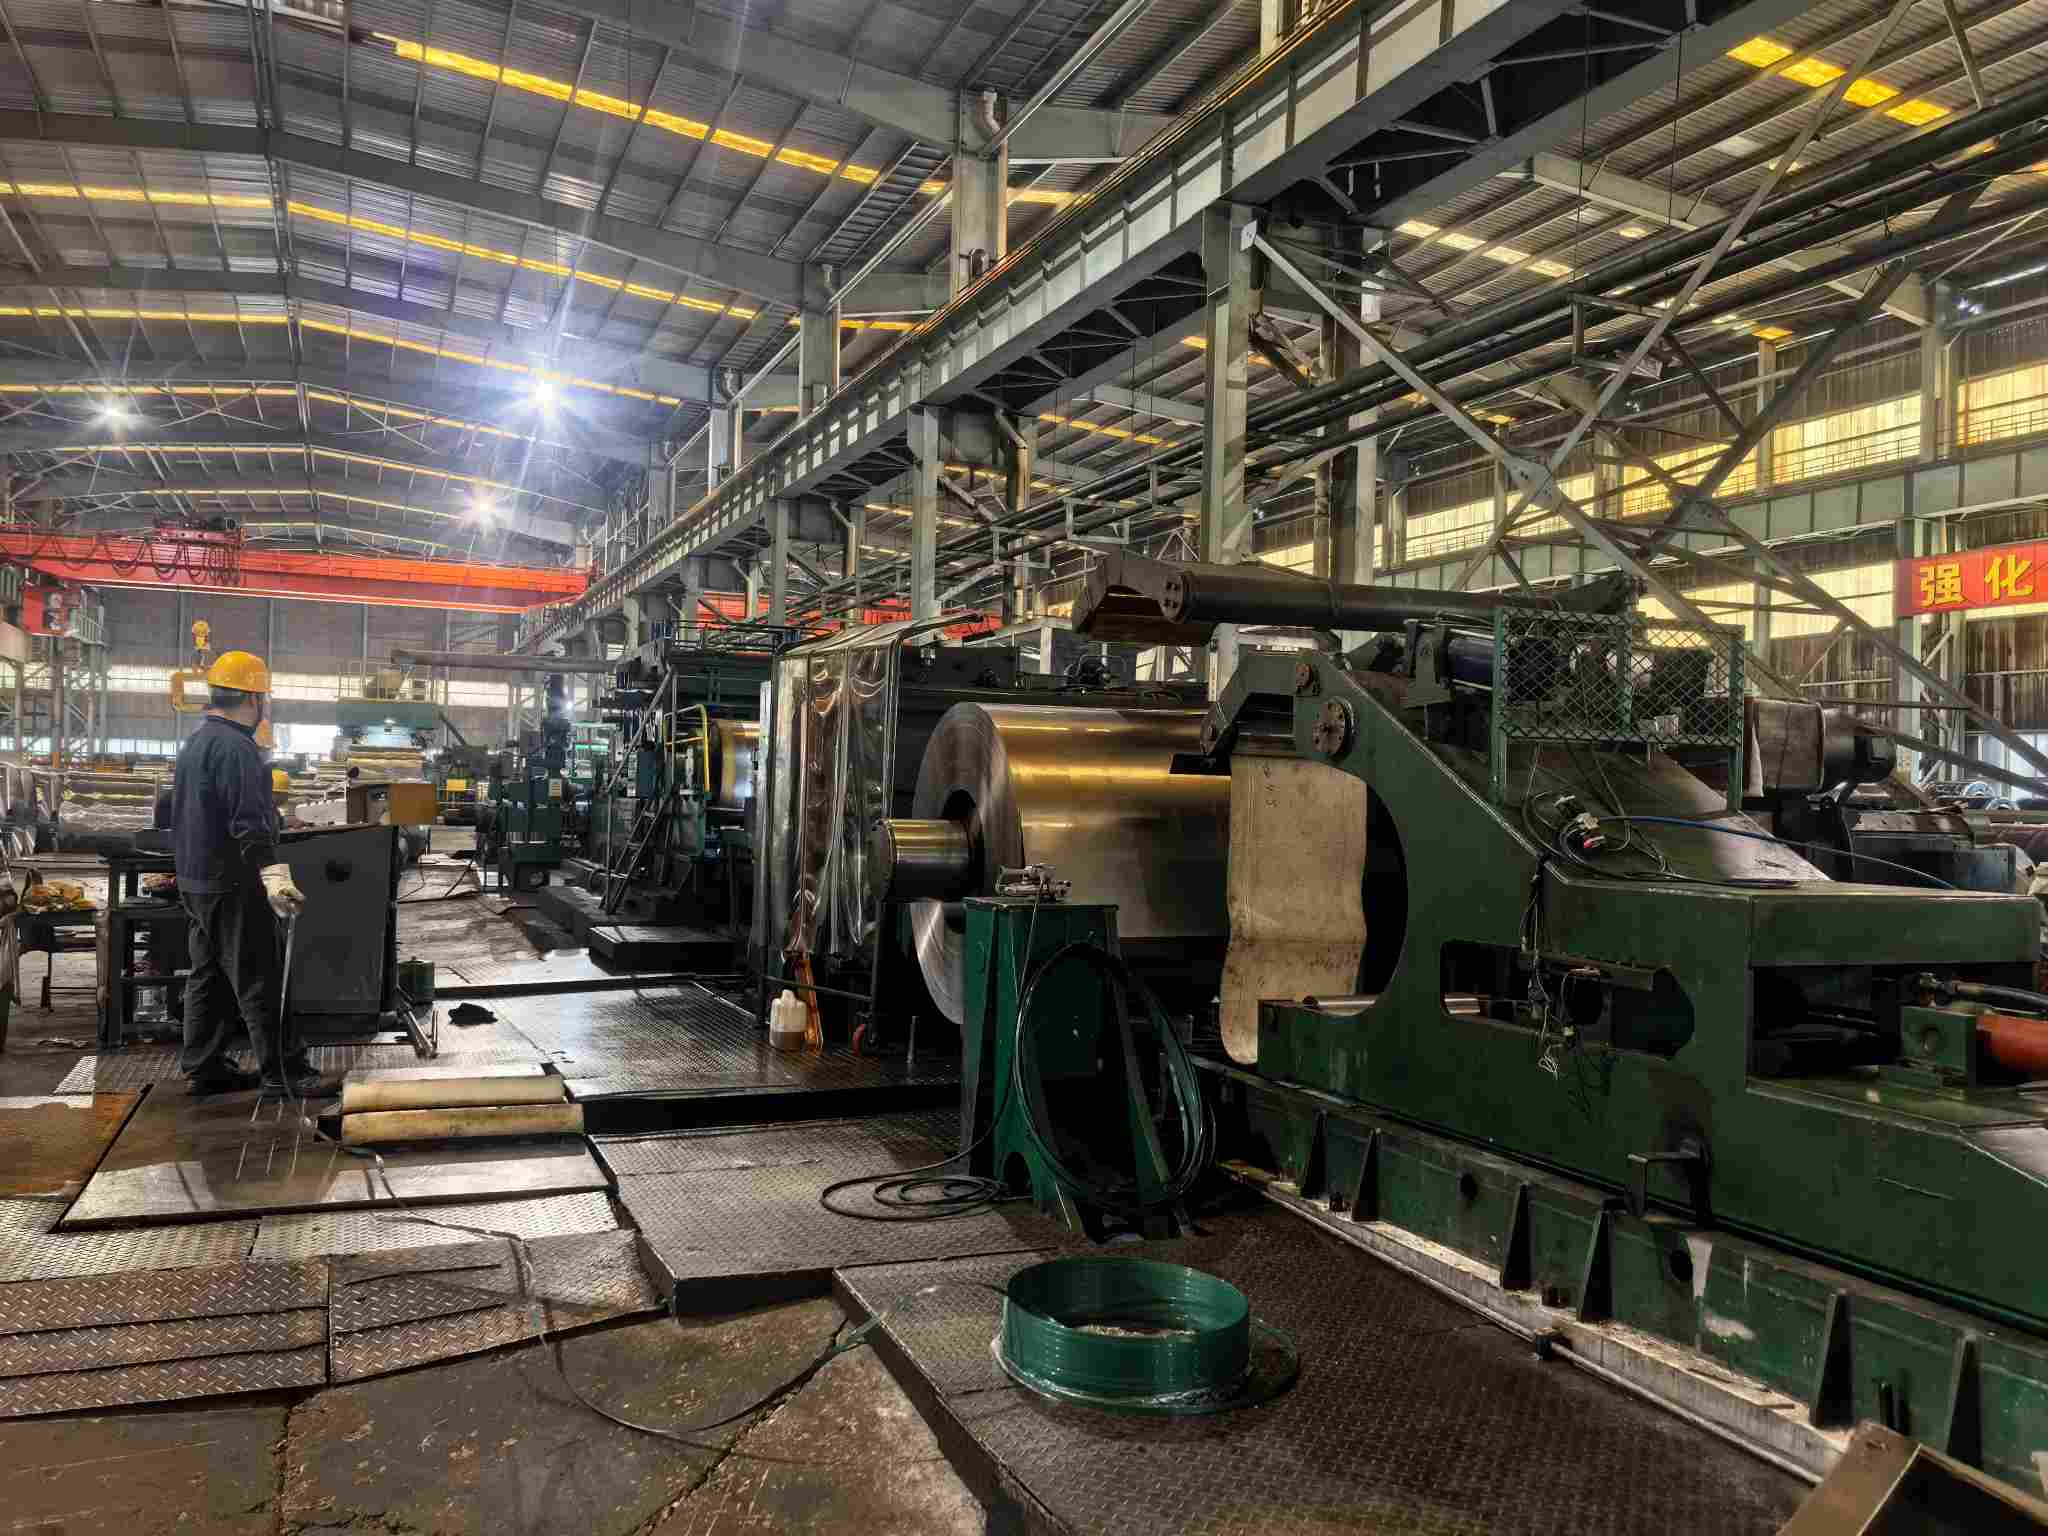
Haddeleme Bölümü: Dijital kontrol sistemli altı yüksek ters çevirme değirmeni. Kapalı döngü plaka şekli kontrolü ve hassas geçiş azaltma tahsisi, dalgalılık, kenar çatlaması ve boylamasına kalınlık sapması için temel kontrolleri oluşturur. Siemens ve ABB sayısal kontrol sistemleri, EN10131 kapsamında Özel Hassasiyet Sınıfını karşılayarak ±0,03 mm'ye kadar kalınlık toleransları sunar. Minimum haddeleme kalınlığı 0,15 mm'ye ulaşır. Rulo yüzeyleri, baskının tabakalara aktarılmasından önce rulo yüzeyindeki hasarları ve yabancı maddeleri tespit etmek için planlı denetimlere tabi tutulur. Rulo işaretleri, rulo inceleme rutinleri yoluyla kolaylıkla ortadan kaldırılan kusurlardır.
Tavlama Bölümü: Parlak hidrojen tavlaması. Hidrojen açısından zengin koruyucu atmosferler yüzey oksidasyonunu ve sarı renk bozulmasını önleyerek oksit tonunu kaynağında ortadan kaldırır. Tavlama sıcaklıkları ve sarma gerilimleri, bobinin tıkanmasını önlemek için bobin ağırlığına ve plaka şekline göre bölümlere ayrılmıştır.
Skin-Pass Bölümü: %0,5 ile %1,5 arasında değişen kontrollü uzama. Bu aralıktaki yüzey geçişli haddeleme, verim platolarını ortadan kaldırır ve plaka şeklini iyileştirir. Yetersiz cilt geçiş uzaması Lüders çizgilerini bastırmada başarısız olur; aşırı uzama plakanın şeklini bozar ve yüzey pürüzlülüğünü azaltır. Bu parametrelerin dengelenmesi temel bir cilt geçiş süreci gereksinimini oluşturur.
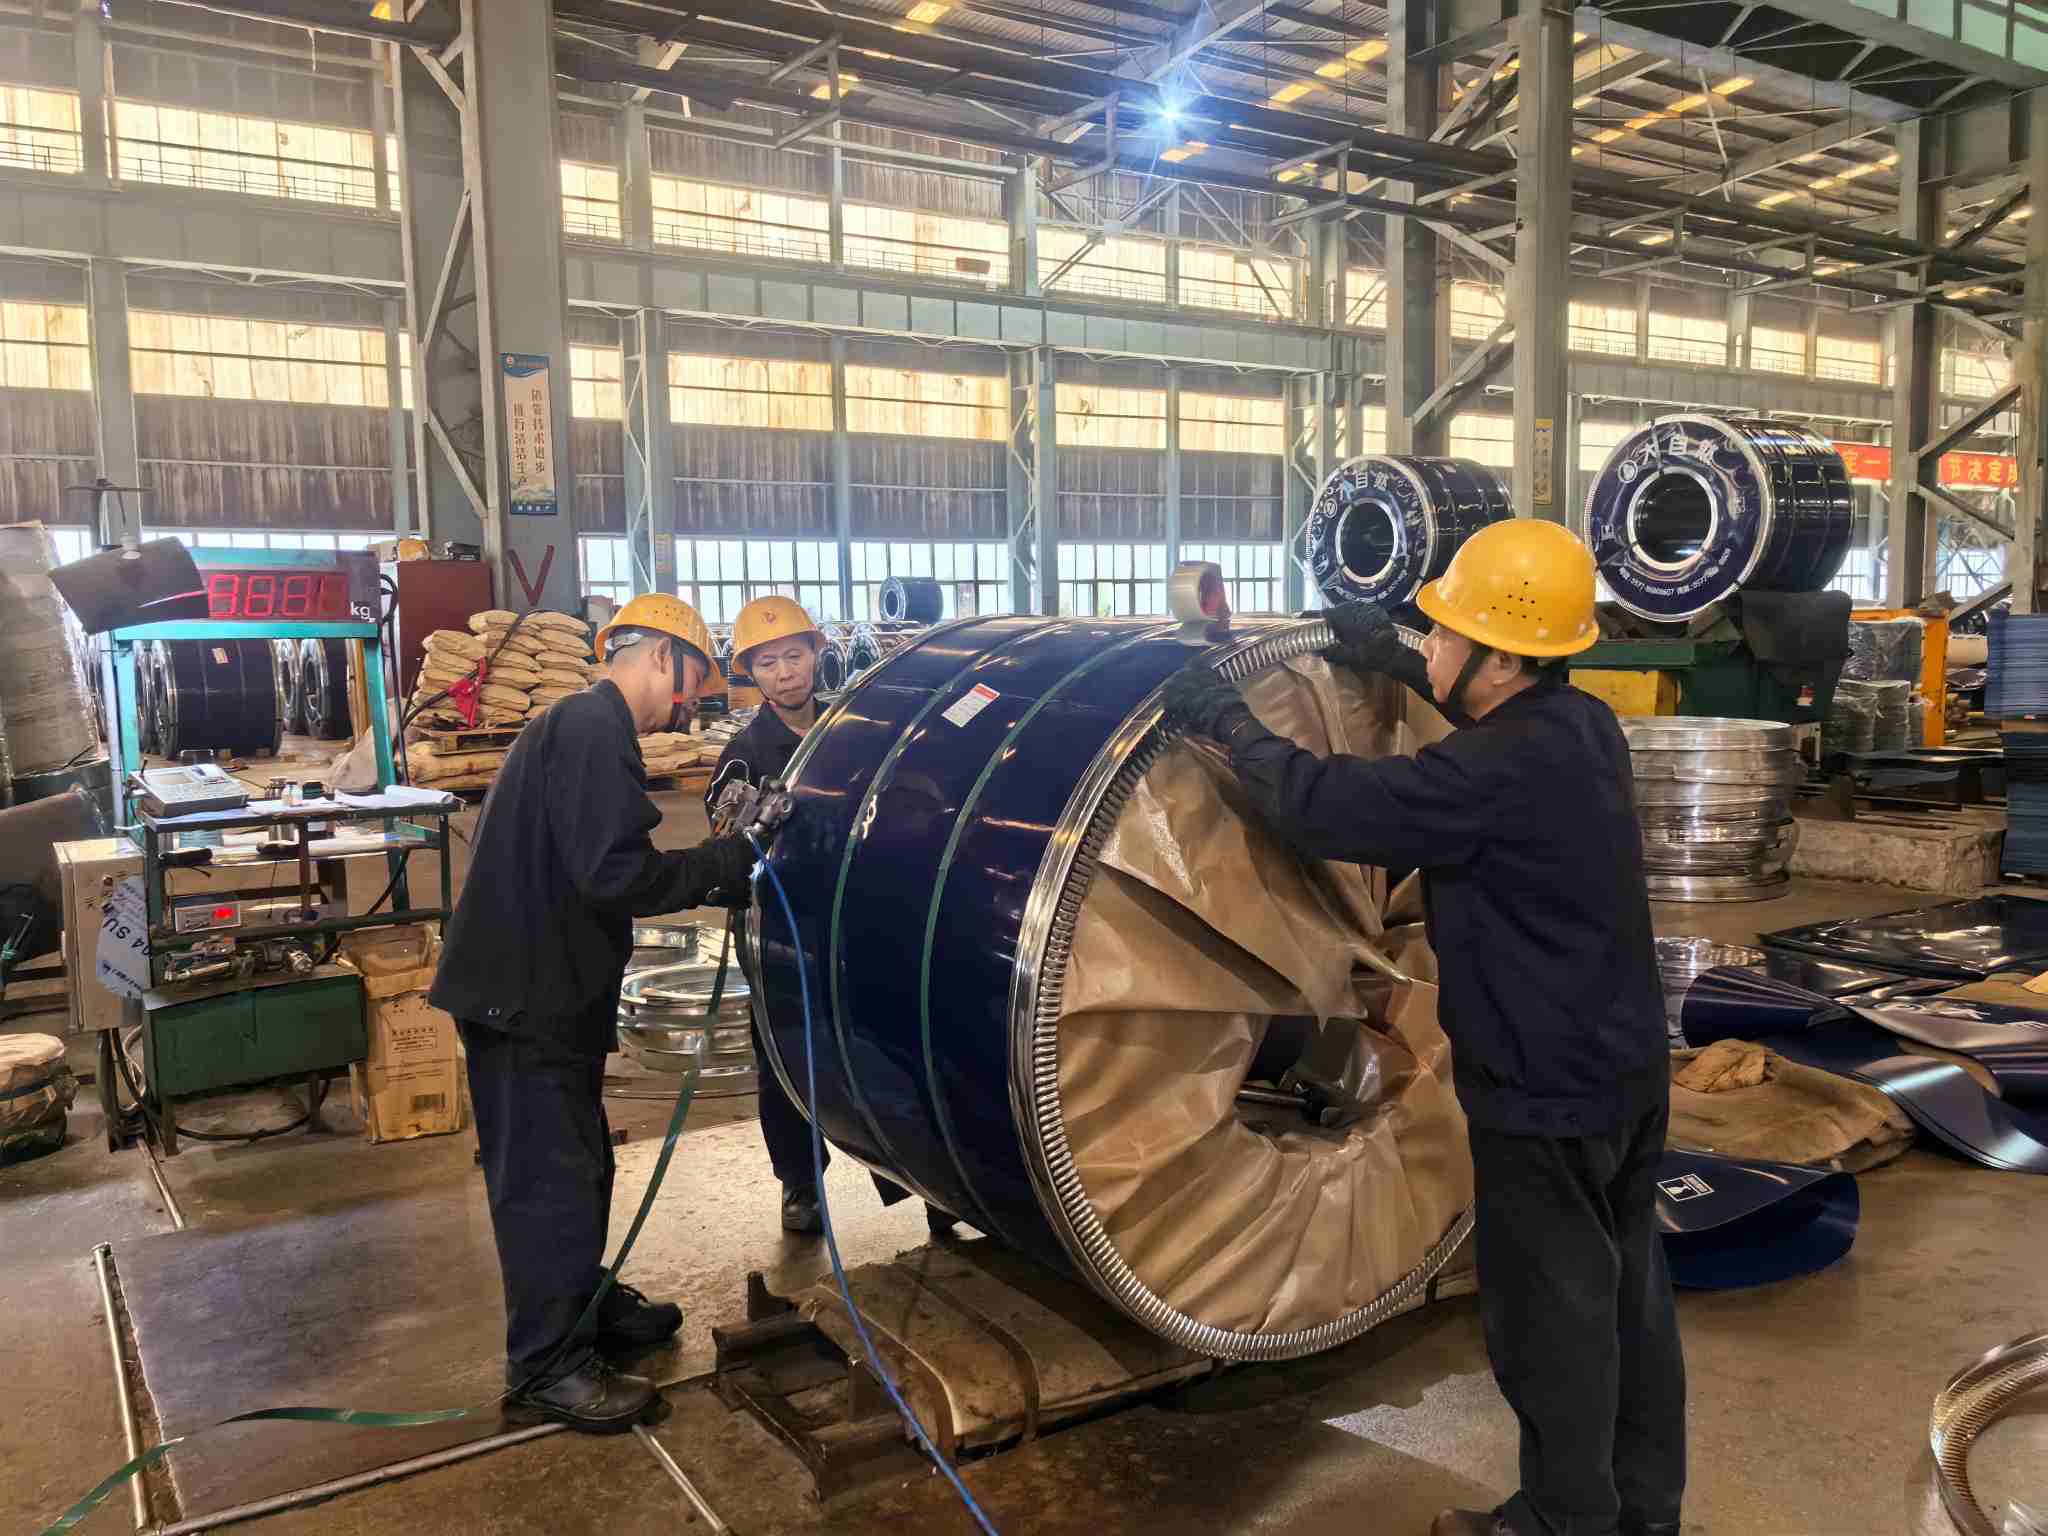
Son İşlem ve Paketleme Bölümü: Çapaksız dilme ve deniz taşımacılığına yönelik paketleme. Dilme işlemleri, kesici kenarın çizilmesini önlemek için çapak yüksekliğini kontrol eder. Bitmiş bobinler VCI uçucu korozyon önleyici filmlerle sarılır, kenar koruyucularla donatılır, çelik kayışlarla sabitlenir ve yüksek tuzluluk, yüksek nemli deniz taşımacılığı için neme dayanıklı işlemden geçirilir. Su lekesi pasıyla ilgili limana varış anlaşmazlıklarının çoğu, sağlam ambalajlamayla önlenebilir.
Denetim Bölümü: Üç katmanlı denetim kapıları. Gelen sıcak haddelenmiş rulo muayenesi; Asitleme, tavlama ve yüzey geçişli haddeleme sonrasında proses içi muayene; Yüzey numunesi alma ve boyut ölçümünü birleştiren sevkiyat öncesi muayene. Numune segmentleri ve test kayıtları her parti için saklanır ve Teslimatlara Değirmen Test Sertifikaları (MTC) eşlik eder. Herhangi bir kalite olayı belirli süreçlere ve üretim zaman pencerelerine kadar takip edilebilir ve bu da sorumluluk değerlendirmesi için sağlam kanıtlar sağlar.
Kısacası: Yüzey kusurları "incelemeyle ortaya çıkarılamaz". Bunlar ya "üretilmiştir" ya da "önlenmiştir". Denetim, son çare güvenlik ağı olarak hareket etmek yerine süreç performansını doğrular.
Soğuk haddelenmiş rulo yüzey kusurlarının tespiti süreç bilgisi, standartlar ve saha deneyiminin birleşimine dayanır. Bu belge, denetimler sırasında referans olarak kullanılmak üzere birden fazla kusur türünü, kabul kontrol listelerini ve sorumluluk değerlendirme çerçevelerini derlemektedir. NatureSteel, kapsamlı soğuk haddeleme uzmanlığına sahiptir ve tam prosesli yüzey kalitesi kontrolleri uygular. VCI pas önleyici ambalaj, deniz nakliyesi boyunca bobin koşullarını dengeler. Çelik kalitesi spesifikasyonları (örn. DC01, SPCC), yüzey kalitesi danışmanlığı veya fiyat teklifi talepleri için lütfen şu adresten çekinmeyin:bize Ulaşın.
Adres:696, Binhai 12. YolBinhai Endüstri Parkı, Wenzhou Ekonomik ve Teknolojik Kalkınma BölgesiWenzhou, Zhejiang Eyaleti, Çin Halk Cumhuriyeti
Telif Hakkı © 2026 Nature Steel Group Co., Ltd. Tüm hakları saklıdır. Links| Sitemap| RSS| XML| Gizlilik Politikası