Haberler

Sıcak Haddelenmiş Çeliğin Üretim Sürecini Keşfetmek

2026-09-28 0 bana mesaj bırak

Profesyonel bir çelik tedarikçisi olarak,Doğa Çeliksıcak haddelenmiş çeliğin (HRC) inşaat, makine ve ağır sanayi sektörlerinde en temel ve en yaygın kullanılan çelik kalitesi olduğunun bilincindedir. Ayrıca soğuk haddelenmiş çelik, galvanizli çelik ve ön boyalı çelik gibi derin işlenmiş ürünler için çekirdek alt tabaka görevi görür. Yüksek sıcaklıkta haddeleme yoluyla üretilen sıcak haddelenmiş çelik, yüksek yük taşıma kapasitesine, iyi sünekliğe, kolay işlenebilirliğe ve maliyet etkinliğine sahiptir ve büyük ölçekli altyapı ve endüstriyel üretim senaryolarının taleplerini tam olarak karşılar. Sıcak haddelenmiş çeliğin üretimi titiz ve sistematik prosedürleri takip eder. Bu makale, temel özelliklerinin, eksiksiz üretim iş akışının ve ana uygulama senaryolarının kapsamlı bir analizini sağlar.

Hot Rolling Steel Mill

I. Sıcak Haddelenmiş Çeliğin Temel Özellikleri


Sıcak haddelenmiş çelik1000°C'nin üzerindeki sıcaklıklarda haddelenerek oluşturulan çeliği ifade eder. Yüksek sıcaklıkta işleme, çeliğin plastisitesini büyük ölçüde geliştirerek bükme, şekillendirme ve kaynaklamayı kolaylaştırır. Bitmiş yüzeyi hafif pürüzlü ve koyu mavi oksitlenmiş yüzeylidir; bu, onu soğuk haddelenmiş çelikten ayıran tipik bir özelliktir. Temel avantajları üç temel hususa ayrılır: birincisi, güçlü yük taşıma kapasitesi ve çeşitli yük taşıyan yapılara uygun mükemmel çekme performansı; ikincisi, çeşitli tasarım gerekliliklerini karşılamak üzere serbest kesme, bükme ve kaynaklamaya olanak tanıyan elverişli işlenebilirlik; üçüncüsü, köklü süreçler sayesinde kontrollü maliyetler, bu da onu alaşımlı çelik ve soğuk haddelenmiş çeliğe kıyasla büyük ölçekli mühendislik projeleri için daha uygun hale getiriyor.


II. Sıcak Haddelenmiş Çelik Üretim Sürecinin Tamamlanması


Sıcak haddelenmiş çelik üretimi, temel olarak altı temel aşamadan oluşan standartlaştırılmış, sürekli bir çelik yapımı iş akışı oluşturur: hammadde hazırlama, rafine etme ve bileşim ayarlama, sürekli döküm, yeniden ısıtma ve haddeleme, boyut stabilizasyonu için soğutma ve yüzey bitirme. Her prosedür sırayla ilerler ve bitmiş sıcak haddelenmiş çeliğin boyut doğruluğunu, yüzey kalitesini ve mekanik özelliklerini doğrudan belirler.


1. Hammadde Hazırlama ve Yüksek Fırın Ergitme


Sıcak haddelenmiş çelik üretiminde ilk adım hammadde hazırlama ve eritmedir. Ana hammaddeler arasında kaynak kullanımını artırmak ve üretim maliyetlerini düşürmek için geri dönüştürülmüş hurda çelikle desteklenen demir cevheri, kok kömürü ve kireç taşı yer alıyor. Hassas oranlamanın ardından ham maddeler yüksek fırına beslenir ve yüksek sıcaklıkta erimiş demir halinde eritilir, böylece daha sonraki çelik üretim prosedürleri için saf ve stabil temel hammadde sağlanır.


2. Erimiş Çelik Rafinasyonu ve Kompozisyon Ayarlaması


Yüksek fırın eritme işleminden elde edilen erimiş demir, yoğun rafinasyon ve saflaştırma için bir dönüştürücüye veya elektrik ark ocağına aktarılır. Oksijen üfleme işlemleri ve yüksek sıcaklıkta elektrik arklı ısıtma, erimiş çelikten karbon, kükürt ve fosfor gibi zararlı yabancı maddeleri giderir. Erimiş çeliğin kimyasal bileşimi, saflık, sıcaklık ve çelik kalitesi spesifikasyonlarını karşılayacak şekilde hassas bir şekilde ayarlanarak yüksek kaliteli sıcak haddelenmiş çelik üretiminin temelini oluşturur.


3. Sürekli Döküm


Nitelikli erimiş çelik sürekli döküm makinesine akar. Soğutulup katılaştırıldıktan sonra standartlaştırılmış yarı mamul çelik kütükler üretilir. Endüstriyel üretimde üç ana kütük türü kullanılmaktadır: kare kütükler, levha kütükler ve kiriş boşlukları. Kare kütükler öncelikle takviye çubukları ve çeşitli bölümlerin üretiminde kullanılır; kütük kütükler sıcak haddelenmiş rulolar, sıcak haddelenmiş levhalar ve soğuk haddelenmiş alt tabakalar için temel hammadde görevi görüyor; kiriş boşlukları birden fazla çelik üretim rotası için yüksek uyumluluk sunar. Dökülmüş kütükler yüksek sıcaklıkları koruyarak sonraki ısıtma için enerji tüketimini etkili bir şekilde azaltır.


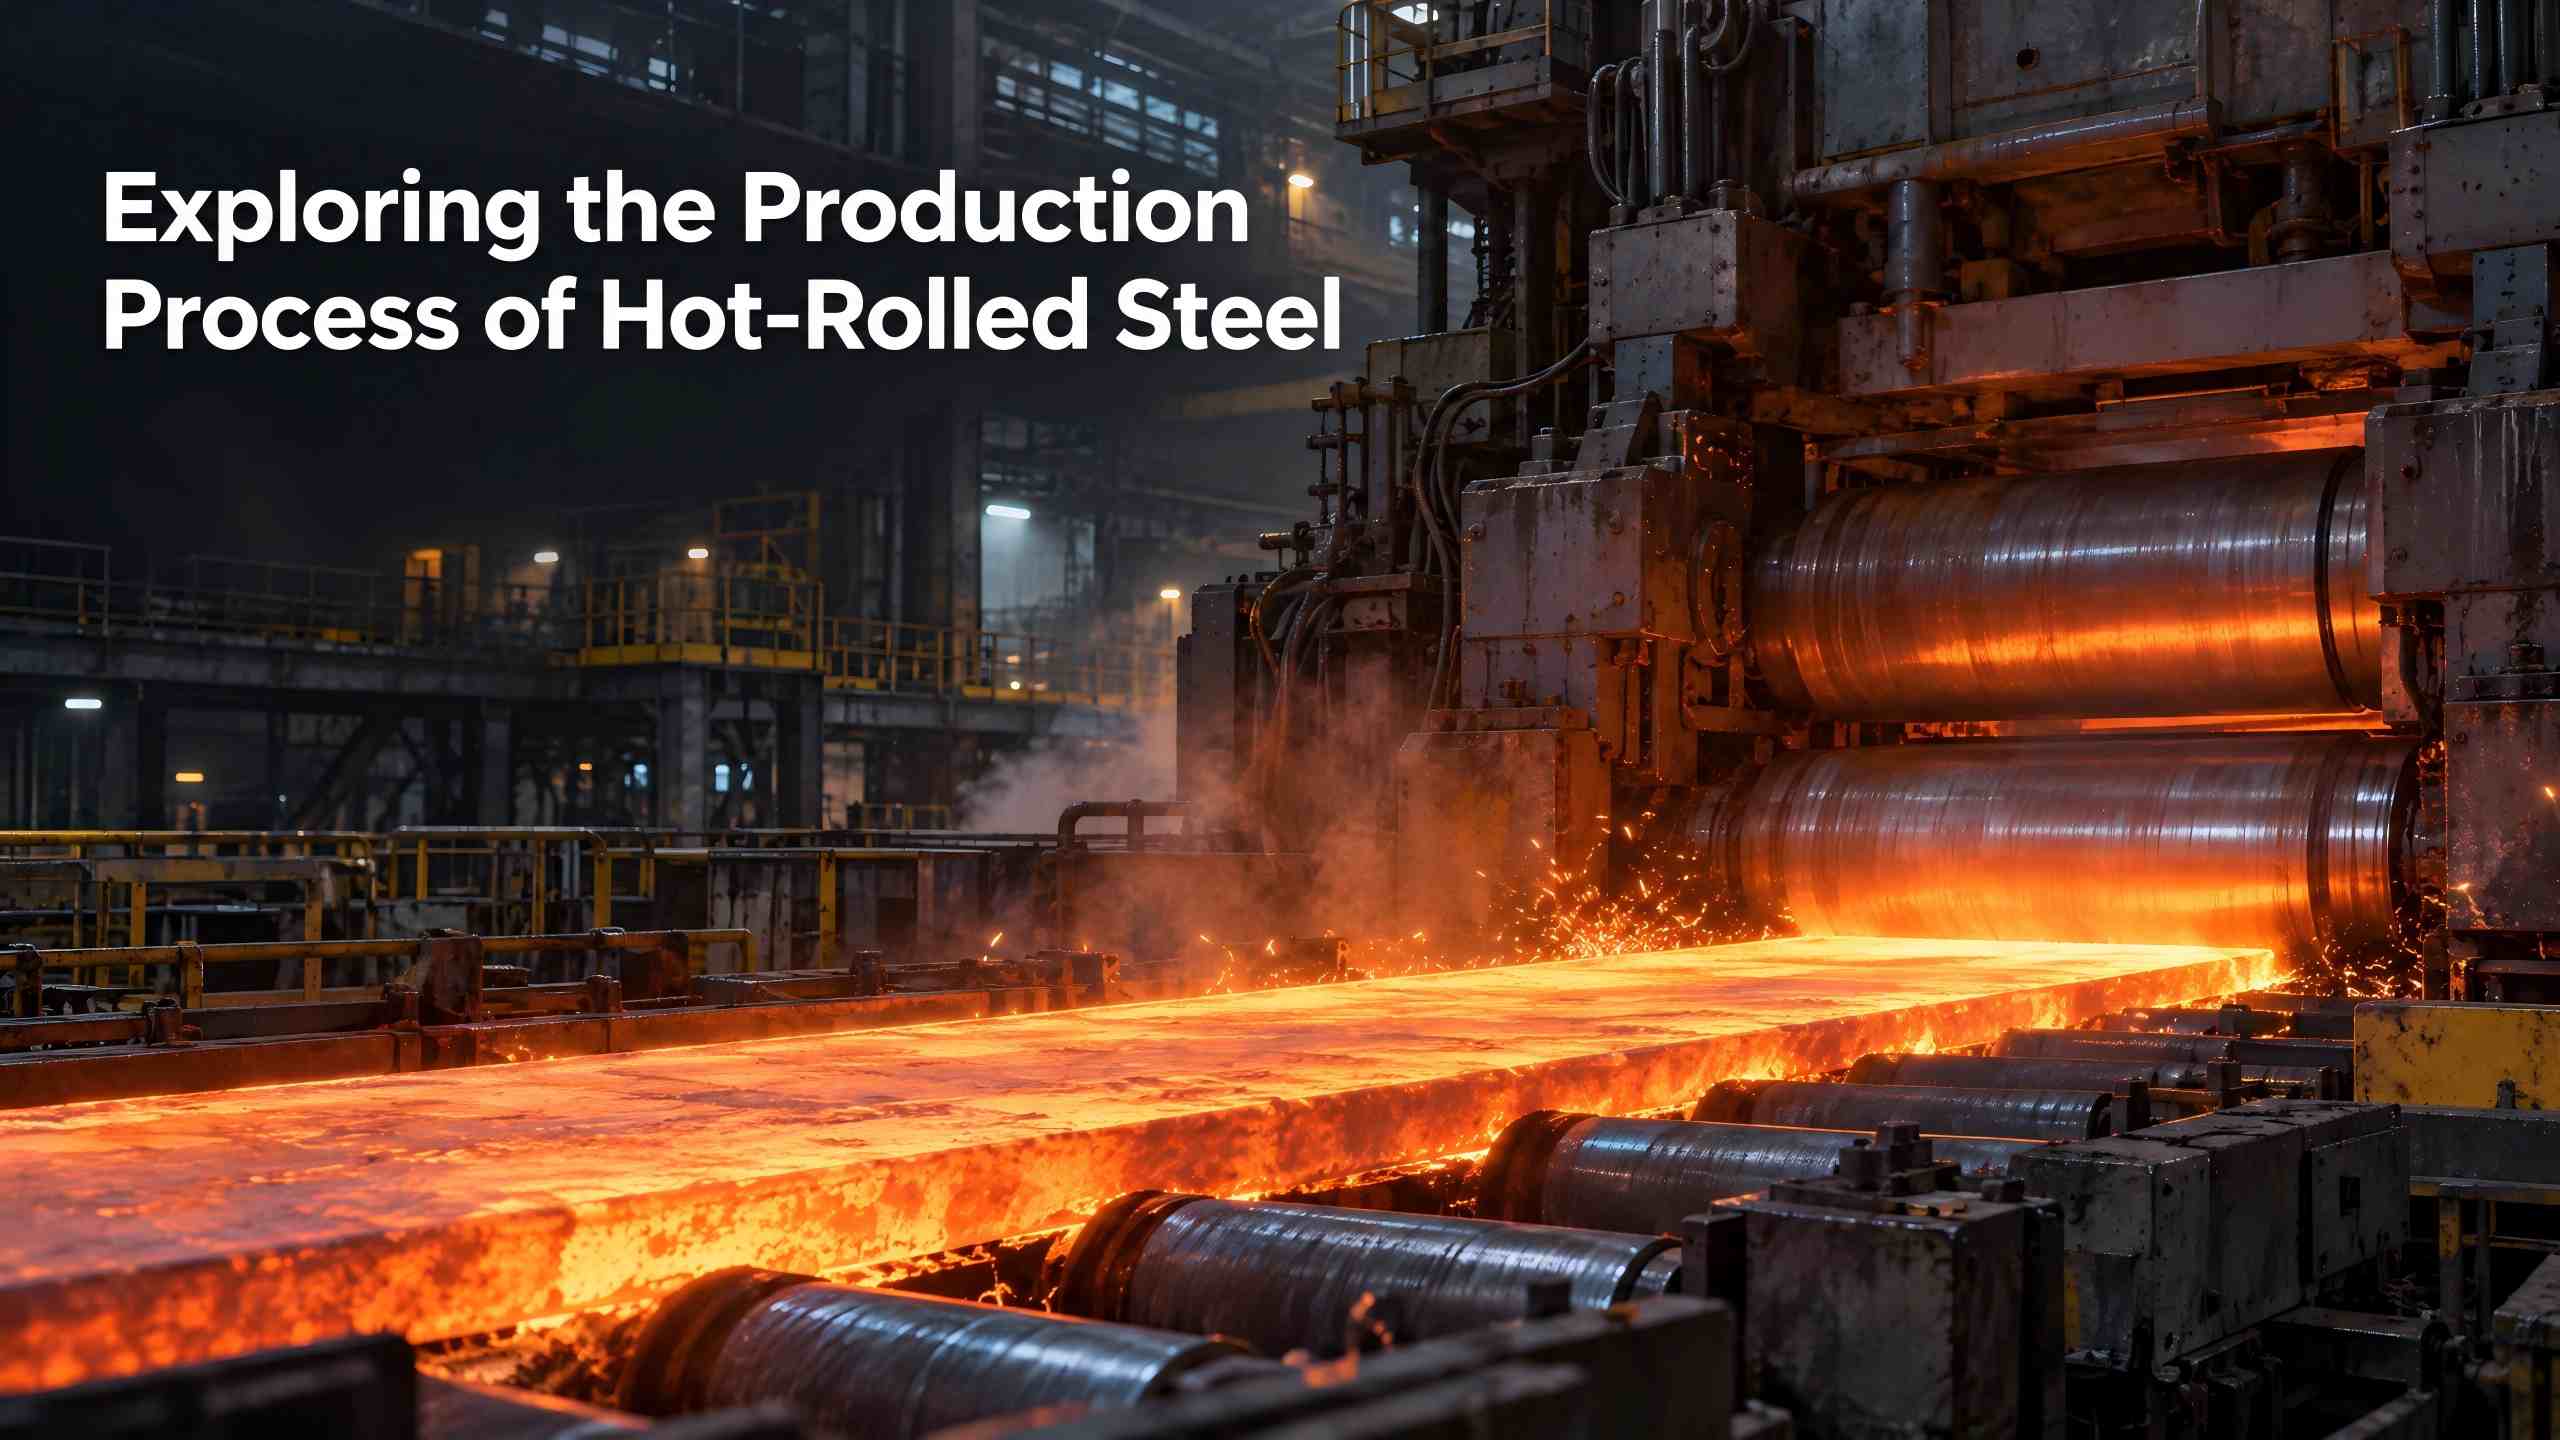
4. Yeniden Isıtma, Tufal Temizleme ve Sıcak Haddelenmiş Şekillendirme


Resmi haddeleme öncesinde kütükler, yeterli yumuşama ve yuvarlanma direncinin azaltılması için 1100‑1200°C'ye yeniden ısıtılır. Yüksek basınçlı su tufal giderme ekipmanı, haddeleme sırasında soyulma, çizilme ve aşırı yüzey pürüzlülüğü gibi kalite kusurlarını önlemek için yüzeydeki tufalları tamamen giderir.


Ön işlemden sonra kütükler sırasıyla kaba işleme ve bitirme tesislerinden geçer. Kaba işleme, eşit kalınlıkta ara levhalar üretmek için önemli ölçüde kalınlık azaltma, genişlik ayarı ve şekil düzenleme sağlar. Terbiye tesislerinde çok geçişli hassas haddeleme, kalınlığı ve plaka profilini hassas bir şekilde kontrol ederek hammaddeyi standart çelik şeritlere, çelik plakalara ve çeşitli bölümlere dönüştürür. Özel haddehaneler, levhalar, profiller ve filmaşinler de dahil olmak üzere çok çeşitli sıcak haddelenmiş ürünlerin seri üretimi için farklı kütük türleriyle eşleştirilir.


5. Boyut Stabilizasyonu için Lamel Soğutma


Terbiye tesisinden çıkan yüksek sıcaklıktaki çelik şeritler, düzgün su perdeleri aracılığıyla kontrollü, hızlı soğutma için katmanlı soğutma sistemine girer. İyi tasarlanmış soğutma, çeliğin iç metalografik yapısını stabilize eder ve kalan yuvarlanma gerilimini azaltır. Sıcak haddelenmiş çelikte tutarlı güç, sağlamlık ve düzlük sağlar ve bitmiş üründe deformasyonu ve eğrilmeyi önler.


6. Yüzey İşlemi ve Bitmiş Ürün İşlemi


Soğutulmuş çelik şeritler, son bitirme prosedürlerine girmeden önce otomatik olarak sarılır. Asitleme, yüzey düzgünlüğünü iyileştirmek için artık yüzey pulunu giderir. Asitleme işleminden sonra yağ uygulanması, depolama ve nakliye sırasında korozyonu önlemek için pas önleyici koruyucu bir film oluşturur. Daha sonraki düzeltme, tesviye, tahribatsız muayene ve sıkı kalite denetimi, bitmiş sıcak haddelenmiş ruloların istikrarlı performansa ve iyi görünüme sahip olmasını sağlar. Bu bobinler doğrudan kullanılabilir veya soğuk haddeleme, galvanizleme ve ön boyama gibi daha derin işlemler için alt tabaka olarak kullanılabilir.


III. Sıcak Haddelenmiş Çeliğin Ana Uygulama Senaryoları


İnşaat sektöründe sıcak haddelenmiş çelik, atölyelerdeki çelik kirişler, kolonlar ve çatı makasları, yüksek binalar ve köprüler dahil olmak üzere birincil yapısal bileşenler için yüksek stabilitesinden ve yük taşıma kapasitesinden yararlanır. Aynı zamanda prefabrik çelik çerçeveler ve sahadaki yardımcı çelik bileşenler için de kullanılarak inşaat verimliliğini artırır ve proje maliyetlerini kontrol eder.


Makine ve imalat endüstrilerinde, iyi kaynaklanabilirliği ve şekillendirilebilirliği, endüstriyel ekipman parçalarında, otomotiv şasi yapısal bileşenlerinde, metal raflarda ve metal mobilyalarda yaygın olarak uygulanmasını sağlar. Ağır sanayi ve madencilik operasyonları için sıcak haddelenmiş çelik, ekskavatörler, buldozerler ve madencilik taşıma ekipmanları gibi ağır iş makinelerinin zorlu çalışma koşullarına uygun darbe direnci ve aşınma direnci sağlar ve ağır ekipman imalatı için temel malzemeyi temsil eder.


Çözüm


Sıcak haddelenmiş çelik üretimi standartlaştırılmış, yüksek hassasiyetli bir metalurjik şekillendirme sistemidir. Olgun ve istikrarlı üretim süreçleri çeliğe altyapı, imalat, ağır sanayi ve diğer sektörler için olağanüstü kapsamlı özellikler kazandırır.Doğa Çeliksıkı kalite kontrol standartlarına sürekli olarak uyar. Eksiksiz bir proses sistemiyle desteklenen, küresel kaynaklı müşterilerimize istikrarlı, uygun maliyetli birinci sınıf sıcak haddelenmiş çelik ürünler sağlıyoruz.


Alakalı haberler
bana mesaj bırak
X
Size daha iyi bir gezinme deneyimi sunmak, site trafiğini analiz etmek ve içeriği kişiselleştirmek için çerezleri kullanıyoruz. Bu siteyi kullanarak çerez kullanımımızı kabul etmiş olursunuz. Gizlilik Politikası
ReddetmekKabul etmek